针织面料与针织服装加工流程中的质量控制要点解析
📅 2026-09-15
🔖 吉林省缔本屋针织有限公司:针织制品,针织面料,针织服装,纺织品加工,针织产品定制
一批针织服装订单在成品检验环节被客户退回,原因集中在领口罗纹回弹不足和侧缝扭曲率超标。这类问题往往并非缝制工序造成,根源要追溯到面料织造阶段的张力控制和后整理定型参数。吉林省缔本屋针织有限公司:针织制品在批量交付中遇到的品质波动,八成以上可在前道工序找到答案。
织造环节:张力与密度的隐形博弈
针织面料在圆机织造时,纱线张力波动超过±3cN,就会在布面形成肉眼难辨的横档。这些横档经过染色后会被放大,做成服装后表现为色花或尺寸不稳。技术人员通常需要每两小时抽测一次线圈长度和纵横向密度,将偏差控制在5%以内。
染整定型:容易被忽视的尺寸稳定期
坯布进入染缸后的升温速率直接影响纤维内应力释放。以棉氨汗布为例,升温过快会导致氨纶丝脆化,成品水洗后缩率从3%飙升至7%。定型环节的门幅、超喂和温度三要素需要联动调整,单靠提高温度无法解决回弹衰减问题。
- 门幅控制:根据成品克重要求反推定型门幅,预留2%-3%的回缩余量
- 超喂率:通常设定在15%-25%,过低则布面僵硬,过高则卷边严重
- 温度区间:含氨纶面料建议控制在170℃-185℃,时间45-60秒
吉林省缔本屋针织有限公司:针织面料在进入裁剪车间前,必须经过24小时松布回缩,让内应力充分释放。跳过这一步,裁片尺寸再精准也白费。
缝制与后整理:细节决定返修率
缝制环节的针距密度和缝线张力需要与面料克重匹配。克重低于160g/㎡的汗布,用9号圆头针配合丝光线,针距控制在每厘米12-14针;克重高于220g/㎡的毛圈布,则需换11号针并降低压脚压力,否则会出现针洞和跳线。吉林省缔本屋针织有限公司:针织服装加工中,每降低1%的返修率,相当于节省3%-5%的生产成本。
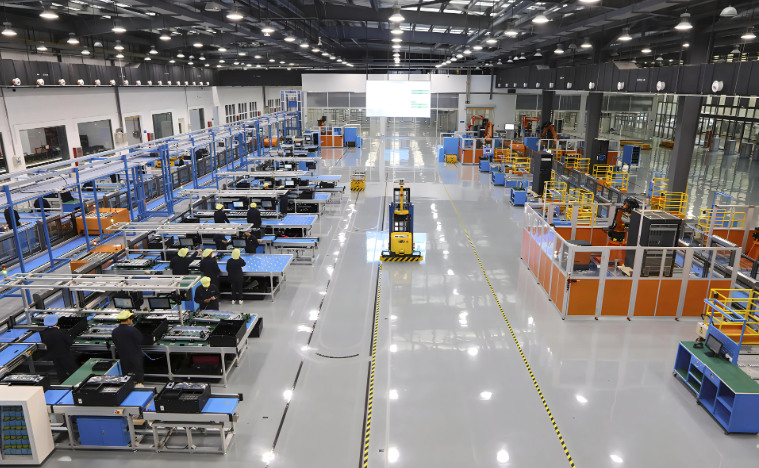
建议在产前样阶段就建立面料-工艺-成品的三级数据档案,把张力、密度、缩率、缝制参数锁定下来。大货生产时按档案执行,品质波动自然收窄。